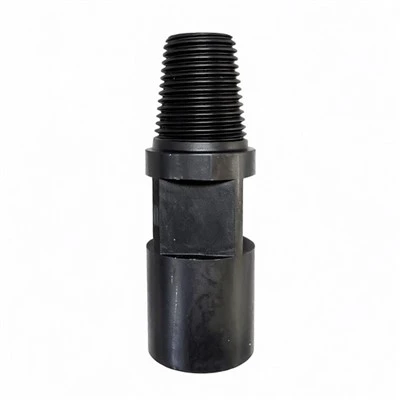
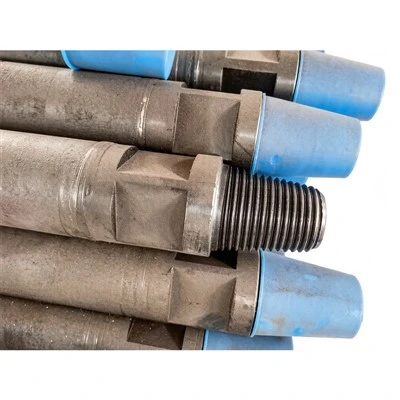
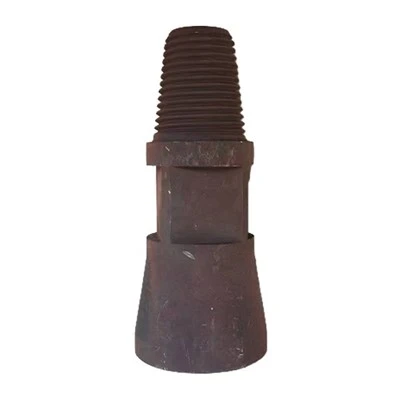
A fúrócsövek létfontosságúak az olaj- és gázfúróiparban, a bányászati műveletekben és a geotechnikai feltárásban. Erősségük és integritásuk döntő fontosságú a fúrási projektek sikere és biztonsága szempontjából. A fúrócsövek szilárdságát befolyásoló egyik kulcstényező a gyártásuk során alkalmazott hegesztési eljárás. Mint aHegesztő fúrócsőbeszállító, megértjük ennek a folyamatnak a jelentőségét és a végtermékre gyakorolt hatását.
A fúrócső-hegesztés alapfogalmai
A hegesztés olyan eljárás, amely során két vagy több fémdarabot megfelelő hőmérsékletre hevítenek, gyakran töltőanyag hozzáadásával. Fúrócsövek esetében jellemzően a hegesztést alkalmazzák a szerszámcsatlakozások (a menetes végek) csőtesthez való csatlakoztatására. Ennek a csatlakozásnak rendkívül erősnek és megbízhatónak kell lennie, mivel a fúrócsövek nagy igénybevételnek vannak kitéve a fúrási műveletek során, beleértve a feszültséget, a nyomást, a csavarást és a hajlítást.
Számos hegesztési módszer létezik a fúrócsövek gyártása során, mint például az árnyékolt fémíves hegesztés (SMAW), a gázos wolframívhegesztés (GTAW), a gázos fémívhegesztés (GMAW) és a merülőíves hegesztés (SAW). Mindegyik módszernek megvannak a saját jellemzői, előnyei és korlátai, amelyek jelentősen befolyásolhatják a hegesztett fúrócsövek szilárdságát és minőségét.
A hegesztési folyamat hatása a fúrócső szilárdságára
1. Hegesztési mikrostruktúra
A hegesztési folyamat meghatározza a hegesztési zóna mikroszerkezetét, ami viszont mélyen befolyásolja a fúrócső szilárdságát. A hegesztés során a hegesztési területen lévő fémet nagyon magas hőmérsékletre melegítik, majd gyorsan lehűtik. Ez a hőciklus megváltoztatja a fém kristályszerkezetét.
Például egyes hegesztési eljárásoknál a gyors lehűlés kemény és törékeny mikrostruktúrák, például martenzit kialakulásához vezethet. A martenzit nagy keménységgel, de alacsony szívóssággal rendelkezik, ami csökkentheti a fúrócső általános szilárdságát és hajlékonyságát. Másrészt egy jól kontrollált hegesztési eljárással kedvezőbb mikroszerkezetet lehet létrehozni, mint például a ferrit-perlit, amely jó egyensúlyt biztosít a szilárdság és a szívósság között.
2. Hegesztési hibák
A hegesztési hibák súlyosan alááshatják a fúrócsövek szilárdságát. A gyakori hegesztési hibák közé tartozik a porozitás, a repedések, az összeolvadás hiánya és a salakzárványok.
A porozitás a hegesztési varratban lévő kis lyukak jelenléte, amelyeket a hegesztési folyamat során fellépő gázok okoznak. Ezek a lyukak feszültségkoncentrátorként működnek, csökkentve a hegesztési varrat keresztmetszeti területét, és növelik a repedés kialakulásának és feszültség alatti terjedésének valószínűségét.
A repedések talán a legkritikusabb hegesztési hiba. Különböző tényezők miatt fordulhatnak elő, mint például a nagy maradékfeszültségek, a nem megfelelő hegesztési paraméterek, vagy a nem megfelelő elő- és utóhőkezelések. A repedések gyorsan megnövekedhetnek a fúrócsövek fúrás közbeni ciklikus terhelési körülményei között, ami katasztrofális meghibásodáshoz vezethet.
Az összeolvadás hiánya azt jelenti, hogy a töltőfém nem tapad megfelelően az alapfémmel vagy a korábbi hegesztési menetekkel. Ez gyenge ízületet eredményez, amely stressz hatására hajlamos meghibásodásra. A salakzárványok nem fémes részecskék, amelyek a varratba szorulnak, ami szintén csökkentheti a kötés szilárdságát és integritását.
3. Maradék feszültségek
A hegesztés visszamaradó feszültségeket hoz létre a fúrócsőben. Ezeket a feszültségeket a fém hegesztési folyamat közbeni egyenetlen melegítése és hűtése okozza. A maradó feszültségek lehetnek húzó- vagy nyomófeszültségek.
A húzómaradék feszültségek növelhetik a fúrási műveletek során alkalmazott feszültségeket, növelve a repedés kialakulásának és továbbterjedésének kockázatát. A nyomómaradék feszültségek viszont előnyösek lehetnek, mivel bizonyos mértékig ellensúlyozhatják az alkalmazott húzófeszültségeket.
A maradó feszültségek nagysága és eloszlása a hegesztési folyamattól, a hegesztési paraméterektől és a fúrócső geometriájától függ. Például egyes nagy hőbevitelű hegesztési eljárások, mint például az SMAW, általában nagyobb maradó feszültségeket produkálnak, mint az alacsony hőbevitelű eljárások, mint például a GTAW.
Hatás a különböző típusú fúrócsövekre
Fordított keringtetésű fúrócső
A fordított keringtetésű fúrócsöveket speciális fúrási technikákban használják, ahol a fúrófolyadékot a hagyományos módszerekkel ellentétes irányban keringetik. A fordított keringtetésű fúrócsövek hegesztett kötéseinek szilárdsága kulcsfontosságú, mert gyakran vannak kitéve nagynyomású folyadékáramlásnak és gyors nyomásváltozásoknak. A rosszul hegesztett kötés szivárgáshoz vagy meghibásodáshoz vezethet, ami megzavarhatja a fúrási folyamatot és jelentős veszteségeket okozhat.
Dth fúrócső
A DTH (down - the - hole) fúrócsöveket ütvefúrási műveleteknél használják. Nagyfrekvenciás ütési terhelésnek vannak kitéve. A hegesztési eljárásnak biztosítania kell, hogy a kötések repedés vagy meghibásodás nélkül ellenálljanak ezeknek az ütéseknek. Az erős és megbízható hegesztés elengedhetetlen a fúrócső épségének megőrzéséhez, és megakadályozza, hogy a szerszám illesztései elválódjanak a csőtesttől.
Mátrix fúrócső
A mátrix fúrócsöveket összetett fúrási környezetben használják, ahol ellenállniuk kell a kopásnak, a korróziónak és a nagy igénybevételeknek. A hegesztési folyamat befolyásolja a fúrócső azon képességét, hogy megőrizze szilárdságát és teljesítményét ilyen zord körülmények között is. Például egy jó korrózióállóságú hegesztés megakadályozhatja a korrózió kialakulását és terjedését a csatlakozási területen, ami egyébként gyengítheti a csövet.
Irányított fúrócső
Az irányított fúrócsöveket olyan fúrási műveleteknél használják, ahol a furat el van térve a függőlegestől. Ezek a csövek jelentős hajlítási és torziós igénybevételnek vannak kitéve. A hegesztési folyamatnak olyan kötéseket kell létrehoznia, amelyek ellenállnak ezeknek az összetett feszültségi feltételeknek. A jól hegesztett irányított fúrócső biztosítja a fúrólyuk pályájának pontos szabályozását és megakadályozza az idő előtti meghibásodást.
Szállítóként hogyan biztosítjuk a nagy szilárdságú hegesztett fúrócsöveket
Mint aHegesztő fúrócsőbeszállító, számos intézkedést teszünk annak érdekében, hogy fúrócsöveink magas szilárdságúak és minőségiek legyenek.
Először is gondosan választjuk ki a hegesztési módszert a fúrócső speciális követelményei alapján. Például a nagy pontosságot és alacsony hőbevitelt igénylő fúrócsövekhez választhatjuk a GTAW-t. Nagy átmérőjű fúrócsövek nagy termelékenységű hegesztéséhez a SAW jobb választás lehet.
Másodszor, szigorúan ellenőrizzük a hegesztési paramétereket, például a hegesztőáramot, feszültséget, hegesztési sebességet és a védőgáz áramlási sebességét. Ezeket a paramétereket kiterjedt tesztelési és minőség-ellenőrzési eljárások révén optimalizálják, hogy biztosítsák a szilárd és erős hegesztést.
Harmadszor átfogó elő- és utóhőkezeléseket hajtunk végre. Az előmelegítés csökkenti a varrat hűtési sebességét, megakadályozza a kemény és törékeny mikrostruktúrák kialakulását. Az utóhőkezelések, mint például a feszültségmentesítő izzítás, csökkenthetik a hegesztési varratban lévő maradék feszültségeket, és javíthatják a fúrócső általános mechanikai tulajdonságait.
Végül alapos minőségellenőrzést végzünk minden hegesztett fúrócsövön. A varratok rejtett hibáinak kimutatására roncsolásmentes vizsgálati módszereket, például ultrahangos vizsgálatot, mágneses részecskevizsgálatot és radiográfiás vizsgálatot alkalmaznak. Csak olyan fúrócsöveket szállítunk ügyfeleinknek, amelyek átmennek ezeken a szigorú minőségellenőrzéseken.
Következtetés
A hegesztési folyamat jelentős hatással van a fúrócsövek szilárdságára. Befolyásolja a mikroszerkezetet, a hibák jelenlétét és a hegesztési zónában a maradék feszültségeket, amelyek mind befolyásolhatják a fúrócső általános teljesítményét és megbízhatóságát. Mint aHegesztő fúrócsőElkötelezettek vagyunk a magas minőségű fúrócsövek gyártása mellett, fejlett hegesztési technológiák, szigorú minőség-ellenőrzési intézkedések és folyamatos fejlesztések alkalmazásával.


Ha nagy szilárdságú fúrócsövekre van szüksége fúrási projektjéhez, kérjük, vegye fel velünk a kapcsolatot a részletes megbeszélés érdekében. Technikai csapatunk professzionális tanácsokkal és testreszabott megoldásokkal tud szolgálni az Ön egyedi igényeinek megfelelően. Bízunk benne, hogy együttműködhetünk Önnel, és hozzájárulhatunk fúrási műveleteinek sikeréhez.
Hivatkozások
- Jonas, JJ és Schey, JA (szerk.). (2003). Fémalakítás: alapelvek és alkalmazások. ASM International.
- Lancaster, JF (1999). Hegesztőkohászat. Butterworth – Heinemann.
- American Petroleum Institute. (2019). API specifikáció 5DP: Fúrócső.